

บูชบรอนซ์ดีบุกสำหรับอุปกรณ์การขุดใช้ทองแดงที่มีความบริสุทธิ์สูงเป็นวัสดุฐานและได้รับการ...
บ้าน / ข่าว / ข่าวอุตสาหกรรม / ตลับลูกปืนหน้าแปลนสีบรอนซ์: การเลือกโลหะผสม ความคลาดเคลื่อน และคู่มือการติดตั้ง
เรือขับเคลื่อนและอุปกรณ์ปิดผนึก
อุปกรณ์ขุดเจาะมหาสมุทรและอุปกรณ์ยกล็อคเรือ
อุปกรณ์การทำเหมือง
เครื่องจักรก่อสร้าง
น้ำมันและก๊าซ อุปกรณ์โลหะวิทยา
ทีมบำรุงรักษาเหมืองหินอัดแบริ่งหน้าแปลนสีบรอนซ์เจาะขนาด 60 มม. เข้าไปในรอกของหัวสายพานลำเลียง ขันน็อตตัวเรือนให้แน่น และพบว่าหน้าแปลนร้าวภายในหนึ่งเดือน ทองสัมฤทธิ์ไม่ใช่จุดอ่อน หน้าตัวเรือนด้านหลังหน้าแปลนไม่เรียบหรือเป็นสี่เหลี่ยมไปจนถึงรู ดังนั้นการลากตามแนวแกนจากเพลาจึงทำให้ขอบหล่อบางๆ แทนที่จะเป็นหน้าหน้าแปลนเต็ม
ลำดับความล้มเหลวดังกล่าวจะอธิบายว่าควรเลือกแบริ่งหน้าแปลนสีบรอนซ์อย่างไร โลหะผสมจะกำหนดเพดานตามน้ำหนัก ความเร็ว และความต้านทานการกัดกร่อน รูปทรงของหน้าแปลน ระยะกดพอดี และระยะห่างจากการทำงานเป็นตัวตัดสินว่าคุณจะไปถึงเพดานนั้นหรือไม่ ตลับลูกปืนหน้าแปลนดีบุกบรอนซ์ที่มีขนาดพอดีจะทนทานกว่าตลับลูกปืนอะลูมิเนียมบรอนซ์ที่มีไหล่เอียงทุกครั้ง
แบริ่งหน้าแปลนสีบรอนซ์เป็นปลอกทรงกระบอกที่มีหน้าแปลนรัศมีรวมอยู่ที่ปลายด้านหนึ่ง ปลอกรับภาระในแนวรัศมี หน้าแปลนทำหน้าที่แยกกันสามงานซึ่งมักจะเบลอพร้อมกันระหว่างการกำหนดคุณสมบัติ
สิ่งที่ไม่ใช่หน้าแปลนคือตลับลูกปืนกันรุน โหลดตามแนวแกนต่อเนื่องที่สูงกว่าประมาณ 10 ถึง 15 เปอร์เซ็นต์ของพิกัดแนวรัศมี โดยทั่วไปจำเป็นต้องมีแหวนรองกันรุนแยกต่างหากหรือการจัดเรียงองค์ประกอบแบบกลิ้ง
| การพิจารณา | แขนสีบรอนซ์ธรรมดา | แบริ่งบรอนซ์หน้าแปลน |
|---|---|---|
| การยึดตามแนวแกน | จำเป็นต้องมีแหวนยึด ไหล่ หรือฝาปิดท้าย | จับโดยหน้าแปลนติดกับหน้าตัวเรือน |
| ความสามารถในการรับแรงขับตามแนวแกน | น้อยที่สุด ตั้งไว้ที่ส่วนท้ายเท่านั้น | ปานกลาง กำหนดโดยความหนาของหน้าแปลนและความเรียบของเบาะนั่ง |
| เครื่องจักรกลที่อยู่อาศัย | เจาะบวกร่องยึด | เจาะบวกกับหลักรองรับรูปสี่เหลี่ยมแบน |
| การควบคุมความลึกของการแทรก | วัดขณะกด | ตั้งค่าโดยหน้าแปลนในการผ่านครั้งเดียว |
| การใช้งานทั่วไป | เดือยที่ปิดล้อม, ลูกกลิ้งคนขี้เกียจ | รอกสายพานลำเลียง, สต็อกหางเสือ, ความผิดปกติของเครื่องบด, เดือยเชื่อมต่อ |
ความล้มเหลวของแบริ่งหน้าแปลนบรอนซ์ส่วนใหญ่เกิดจากบรอนซ์อ่อนที่ย้อนกลับไปยังตระกูลโลหะผสมที่ไม่ถูกต้องสำหรับสภาพแวดล้อมมากกว่าการหล่อที่ไม่ดี สี่ตระกูลครอบคลุมคำสั่งซื้อตลับลูกปืนหน้าแปลนอุตสาหกรรมส่วนใหญ่ และแต่ละตระกูลล้มเหลวในลักษณะที่แตกต่างกัน
| ครอบครัวอัลลอยด์ | ความแข็งและการรับน้ำหนัก | การกัดกร่อนและอุณหภูมิ | พอดีที่สุด | ระวัง |
|---|---|---|---|---|
| ดีบุกบรอนซ์ตะกั่ว (SAE 660 / C93200) | 60-80 HB โหลดปานกลาง | การกัดกร่อนปานกลาง ดีถึงประมาณ 230 C | เครื่องจักรทั่วไป สายพานลำเลียง ปั๊ม | ปริมาณตะกั่วจำกัดน้ำดื่มและผลิตภัณฑ์ควบคุมบางชนิด |
| บรอนซ์ดีบุกตะกั่วสูง (ชนิด C93600) | 55-70 HB ความแรงต่ำกว่า | คล้ายกับ SAE 660 | โหลดน้ำหนักเบา ตัดเฉือนง่าย สามารถฝังได้ | ความเมื่อยล้าต่ำสุดของครอบครัว |
| อลูมิเนียมบรอนซ์ (C95400, C95500, C95200) | 150-200 HB มีความแข็งแรงสูง | ทนต่อน้ำทะเลและคาวิเทชั่นได้ดีเยี่ยม | หางเสือทะเล, การจัดการแร่ธาตุ, แรงกระแทกสูง | เครื่องจักรช้า เศษฝังไม่ดี ต้องการจัดตำแหน่ง |
| แมงกานีสบรอนซ์ (C86300) | 180-220 HB มีความแข็งแรงสูงมาก | การกัดกร่อนได้ดี รับภาระสูงได้ดี | หน้ามีแรงขับหนัก ขอบเฟืองตัวหนอน | ค่าต่ำสำหรับเดือยสำหรับงานเบา |
| ทองเหลือง (C36000, C46400) | 80-120 HB โหลดต่ำถึงปานกลาง | ความเสี่ยงในการสลายสังกะสีในน้ำทะเล | หมุนเบา น้ำสะอาด ต้นทุนต่ำ | ความแรงลดลงอย่างรวดเร็วตามอุณหภูมิ |
| บรอนซ์หล่อลื่นในตัวเอง (เสียบกราไฟท์หรือชุบน้ำมัน) | ขีดจำกัด PV ต่ำกว่าทองแดงแข็ง | ขึ้นอยู่กับวัสดุของปลั๊ก | ตำแหน่งที่ห่างไกล ร้อน หรือไม่สามารถเข้าถึงได้ | ไม่ใช่สำหรับความเร็วสูงหรือแรงกระแทกหนัก |
มีประเด็นปฏิบัติสองประการตามมา ทองแดงดีบุกที่มีสารตะกั่วยังคงเป็นค่าเริ่มต้นสำหรับเครื่องจักรทั่วไป เนื่องจากเครื่องจักรนั้นสะอาด ฝังกรวด และทนต่อการหล่อลื่นเล็กน้อย อลูมิเนียมบรอนซ์มีราคาสูงกว่าและเครื่องจักรทำงานช้าลง แต่หากอยู่ในสเปรย์เกลือหรือตำแหน่งเยื้องศูนย์ที่มีแรงกระแทก จะสามารถอยู่ได้นานกว่าการเปลี่ยนบรอนซ์ดีบุกสามครั้ง โดยต้องหล่อลื่นให้สะอาดและเพลาอยู่ในแนวเดียวกัน
การตัดสินใจเกี่ยวกับโลหะผสมมักจะทำต่อระบบย่อย ไม่ใช่ต่อเครื่องจักร เรือลำเดียวกันหรือเครื่องบดแบบเดียวกันอาจใช้อลูมิเนียมบรอนซ์ที่ตำแหน่งหางเสือหรือตำแหน่งเยื้องศูนย์ที่รับน้ำหนักมาก และใช้ดีบุกบรอนซ์ที่จุดหมุนที่รับน้ำหนักต่ำกว่า การจัดหารายการวัสดุแบบผสมจะง่ายกว่าเมื่อซัพพลายเออร์จัดระเบียบ ช่วงบูชทองแดง โดยกลุ่มโลหะผสมก่อนและโดยการใช้งานครั้งที่สอง เนื่องจากนั่นคือลำดับการเลือกจริง
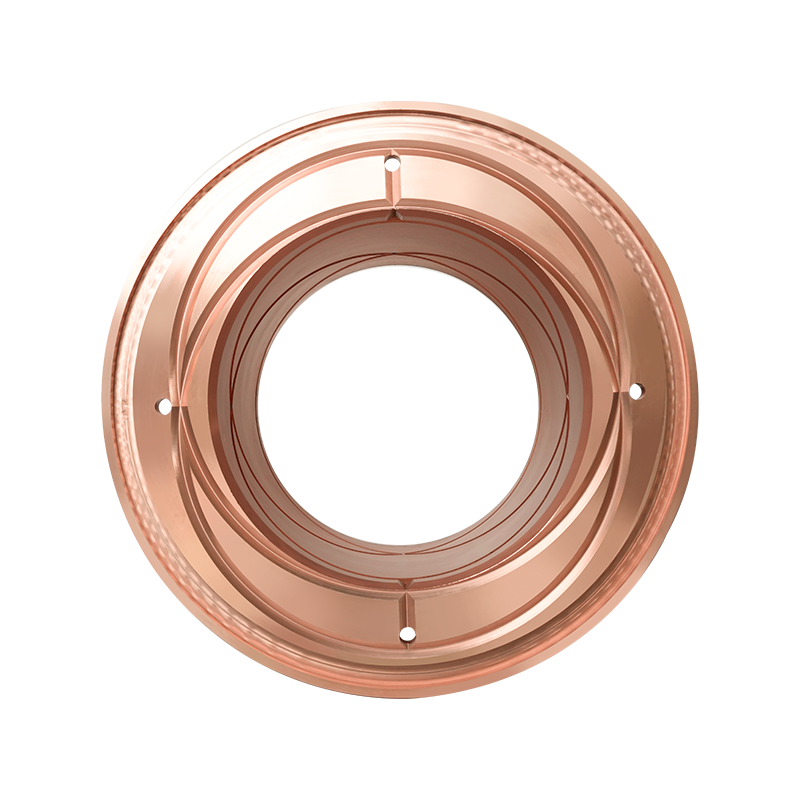 บูชบรอนซ์ดีบุกสำหรับอุปกรณ์การขุด บูชบรอนซ์ดีบุกสำหรับอุปกรณ์การขุด uses high-purity copper as the base material, and is refined by adding appropriate amounts of tin and other high-quality alloy ... ดูผลิตภัณฑ์ →
ตัวเลขเหล่านี้คือตัวเลขที่ควรค่าแก่การวาดภาพหรือใบสั่งซื้อ เป็นกฎทั่วไปสำหรับการหล่อบรอนซ์ที่ทำงานบนเพลาเหล็กชุบแข็ง และควรปรับตามอุณหภูมิ การหล่อลื่น และแรงกระแทก
กับดักที่ดึงดูดผู้ซื้อส่วนใหญ่คือการปิดรูหลังการติดตั้ง กดแบริ่งเจาะขนาด 60 มม. เข้าไปในตัวเรือน H7 โดยมีการรบกวน 0.05 มม. และเจาะปิดด้วยปริมาณที่ใกล้เคียงกัน ประมาณ 0.04 ถึง 0.06 มม. หากแบบร่างระบุระยะห่างระหว่างการทำงาน 0.08 มม. และเจาะรูเสร็จสิ้นก่อนที่จะกด ชุดประกอบอาจเกือบจะไม่มีช่องว่างและจะยึดในการอุ่นเครื่องครั้งแรกภายใต้ภาระ
แบริ่งหน้าแปลนสีบรอนซ์ทนต่อการหล่อลื่นส่วนขอบได้ดีกว่าชิ้นส่วนแบบกลิ้ง แต่ยังคงเป็นไปตามขีดจำกัดโหลดและความเร็ว การกำหนดค่าสามแบบครอบคลุมการใช้งานทางอุตสาหกรรมส่วนใหญ่
ขีดจำกัดแค็ตตาล็อกทั่วไปสำหรับบรอนซ์หล่ออยู่ที่จาระบีหล่อลื่นประมาณ 3 ถึง 5 MPa x m/s และ 0.8 ถึง 1.5 MPa x m/s แห้งด้วยปลั๊กกราไฟท์ จำนวนจริงขึ้นอยู่กับโลหะผสม ผิวของเพลา และปริมาณความร้อนที่ตัวเรือนสามารถนำพาไปได้ เหนือขีดจำกัดเหล่านั้น ตลับลูกปืนจะไม่พังกะทันหัน ระยะห่างเปิดขึ้น การสึกหรอเร็วขึ้น และหน้าแปลนเริ่มรับน้ำหนักด้านข้างที่ไม่เคยออกแบบมาให้บรรทุกได้
 บูชทองเหลืองหล่อลื่นในตัวสำหรับเครื่องจักรวิศวกรรม บูชทองเหลืองหล่อลื่นในตัวสำหรับเครื่องจักรวิศวกรรม is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... ดูผลิตภัณฑ์ →
แบริ่งหน้าแปลนเหมาะกับงานหนัก ความเร็วต่ำถึงปานกลาง และการเข้าถึงการบำรุงรักษาที่ไม่ดี ภาคส่วนบางส่วนครองความต้องการ
มีหลายกรณีที่ตลับลูกปืนบรอนซ์แบบหน้าแปลนซื้อผิด แรงขับตามแนวแกนที่หนักอย่างต่อเนื่องนั้นอยู่ในแหวนรองแรงขับหรือการจัดเรียงลูกกลิ้งทรงเรียว ความเร็วต่อเนื่องสูงเป็นของแบริ่งลูกกลิ้งที่ทำงานเย็นกว่า ผนังที่บางมาก ต่ำกว่า 2 มม. แตกร้าวที่โคนหน้าแปลนทำด้วยทองแดงหล่อ
 บูชอลูมิเนียมบรอนซ์สำหรับระบบส่งกำลังหางเสือ บูชอลูมิเนียมบรอนซ์สำหรับระบบส่งกำลังหางเสือ is tailor-made for the Rudder transmission system. It is based on high-quality copper, added with aluminum, iron... ดูผลิตภัณฑ์ →
แบริ่งหน้าแปลนสีบรอนซ์เป็นชิ้นส่วนที่สั่งทำบ่อยกว่ารายการในแค็ตตาล็อก ดังนั้นเอกสารการสั่งซื้อจึงมีคุณภาพของผลลัพธ์
หากหน้าแปลนยังคงร้าว ให้หยุดเปลี่ยนอัลลอยด์แล้วเริ่มตรวจสอบเบาะนั่ง ความเรียบ ความเหลี่ยม และการรบกวนทำให้เกิดความล้มเหลวของแบริ่งหน้าแปลนสีบรอนซ์มากกว่าพิกัดโหลด และทั้งสามสามารถวัดได้ก่อนที่จะกดชิ้นส่วน
Yangzhou Yifeng Copper Products ดำเนินการหล่อและตัดเฉือนส่วนประกอบโลหะผสมทองแดงตั้งแต่ปี 2548 จากโรงงานขนาด 30,000 ตารางเมตร โดยมีกำลังการผลิต 5,000 ตันต่อปี และทีมงานด้านเทคนิคที่มีผู้เชี่ยวชาญ 20 คน พร้อมฐานการวิจัยร่วมกับมหาวิทยาลัย Southwest Jiaotong บริษัทรายงานฐานลูกค้าซึ่งรวมถึงกลุ่มบริษัท Fortune 500 และกลุ่มอุตสาหกรรมทั่วโลก โดยกลุ่มผลิตภัณฑ์ครอบคลุมถึงดีบุกบรอนซ์ อะลูมิเนียมบรอนซ์ และบุชชิ่งทองเหลือง ตลับลูกปืนแบบหล่อลื่นในตัวเอง แหวนปิดผนึกโลหะผสมทองแดงทางทะเล และเฟืองตัวหนอนโลหะผสมทองแดง คุณสามารถตรวจสอบ ความเป็นมาและความสามารถของบริษัท หากคุณกำลังรวมหมายเลขชิ้นส่วนสีบรอนซ์หลายหมายเลขไว้ภายใต้ซัพพลายเออร์รายเดียว
มอเตอร์ขับเคลื่อนสายพานลำเลียงทำงานอย่างเงียบๆ เป็นเวลาสามปี จากนั้นเริ่มส่งเสียงดังที่ความเร็วต่ำและส่งเสียงฮัมด้วยความเร็วสูง เจ้าหน้าที่ซ่อมบำรุงดึงกระดิ่งที่ปลาย และด้านในจะมีกระบอกสีบรอนซ์ข...
View Moreทีมบำรุงรักษาเหมืองหินอัดแบริ่งหน้าแปลนสีบรอนซ์เจาะขนาด 60 มม. เข้าไปในรอกของหัวสายพานลำเลียง ขันน็อตตัวเรือนให้แน่น และพบว่าหน้าแปลนร้าวภายในหนึ่งเดือน ทองสัมฤทธิ์ไม่ใช่จุดอ่อน หน้าตัวเรือนด้าน...
View Moreลองนึกภาพโรงสีลูกบอลขนาด 5 เมกะวัตต์ในโรงงานเหมืองแร่ เพลามีเส้นผ่านศูนย์กลางมากกว่า 300 มม. หมุนด้วยความเร็วไม่กี่ร้อย RPM ซึ่งรับภาระในแนวรัศมีที่หนัก ส่วนประกอบที่ช่วยให้มันทำงานเดือนแล้วเดือ...
View Moreบรอนซ์ไม่เคยมีจุดหลอมเหลวแม้แต่จุดเดียว ในทางปฏิบัติ โลหะผสมทองแดงส่วนใหญ่จะละลายที่อุณหภูมิประมาณ 850°C (1,562°F) ถึง 1,050°C (1,922°F) และทองแดงดีบุกทั่วไปที่มีดีบุก 12% จะละลายใกล้ 900°C (1,6...
View More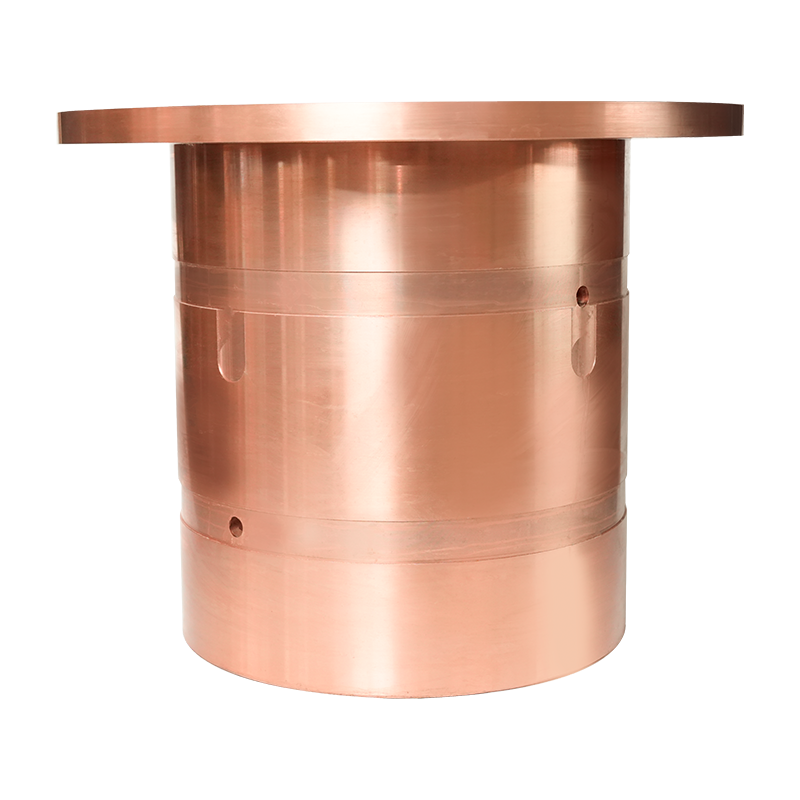
บูชบรอนซ์ดีบุกสำหรับอุปกรณ์การขุดใช้ทองแดงที่มีความบริสุทธิ์สูงเป็นวัสดุฐานและได้รับการ...
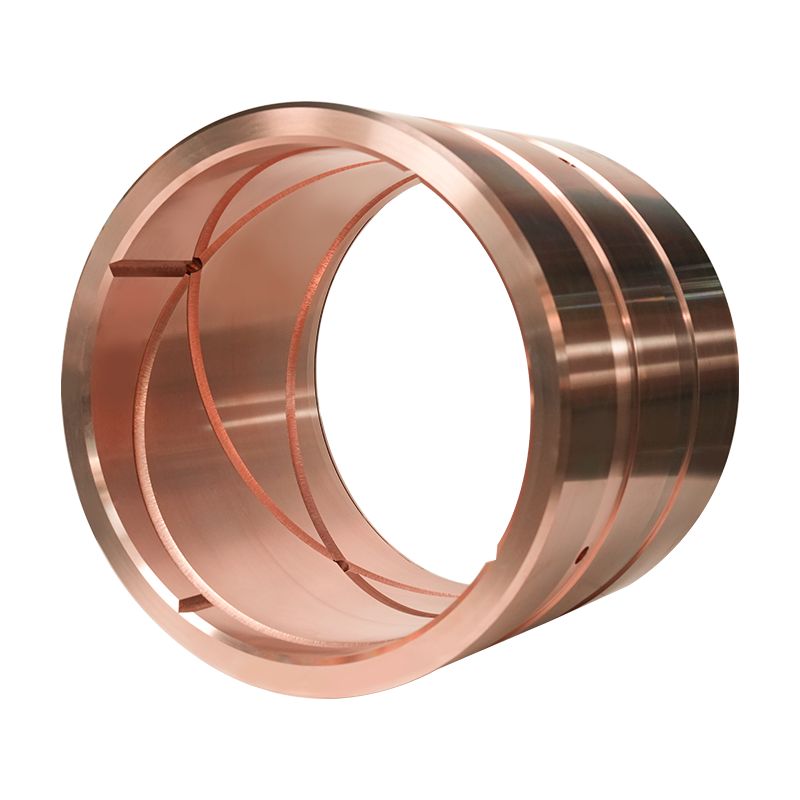
บูชทองแดงดีบุกสำหรับเครื่องจักรทางวิศวกรรมทำจากพื้นผิวทองแดงคุณภาพสูงที่มีความบริสุทธิ์...
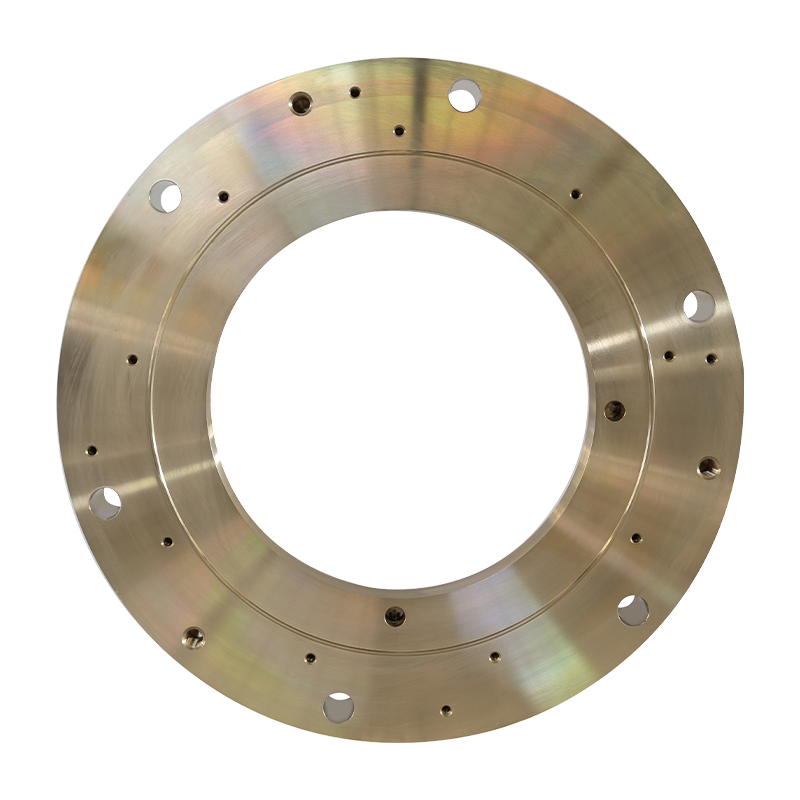
แหวนปิดผนึกโลหะผสมทองแดงทางทะเล แหวนปิดผนึกทางทะเลเป็นส่วนประกอบการปิดผนึกที่สำคัญในระบ...
แหวนซีลโลหะผสมทองแดงทางทะเลสำหรับอุปกรณ์ขับเคลื่อนทำจากวัสดุโลหะผสมทองแดงคุณภาพสูงและได...
แบริ่งกว้านสมอและบูชบรอนซ์ดีบุกได้รับการออกแบบมาเพื่อการรับน้ำหนักมาก ความเร็วสูง และกา...
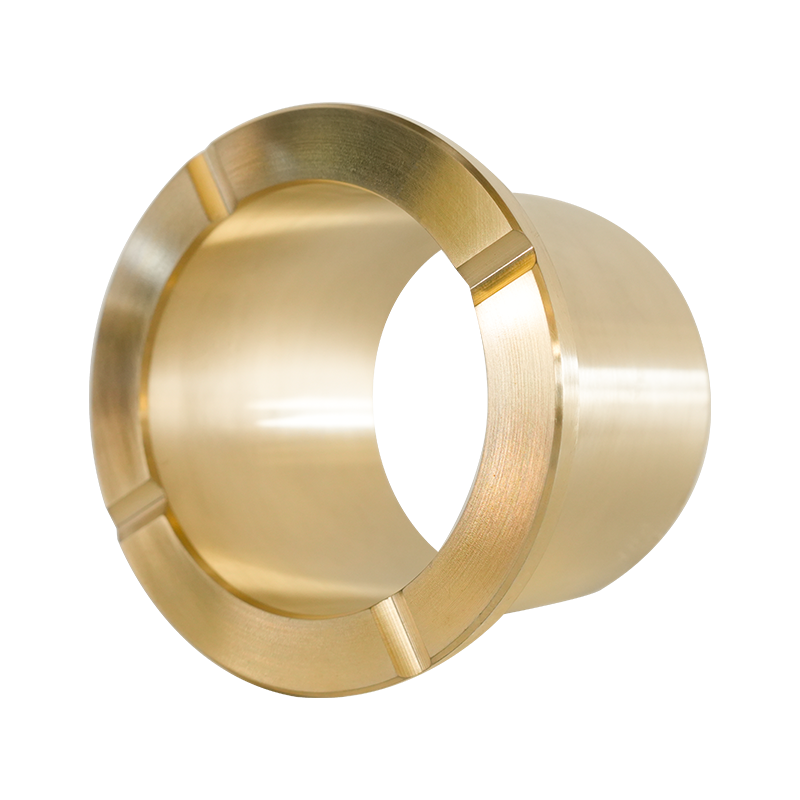
อุปกรณ์การทำเหมืองบูชทองเหลืองได้รับการออกแบบมาเป็นพิเศษสำหรับสภาพอุปกรณ์การทำเหมืองที่...
บูชทองเหลืองเครื่องจักรวิศวกรรมได้รับการออกแบบมาเป็นพิเศษสำหรับสภาพการทำงานของเครื่องจั...
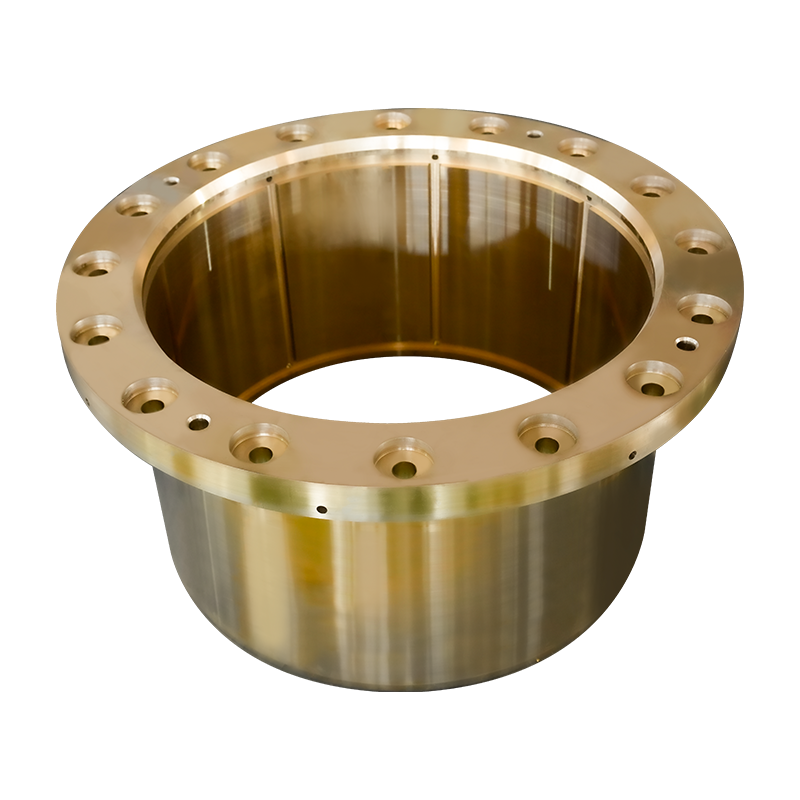
บูชทองเหลืองอุปกรณ์โลหะเป็นบูชทองเหลืองประสิทธิภาพสูงที่ออกแบบมาสำหรับสภาพการทำงานในอุต...
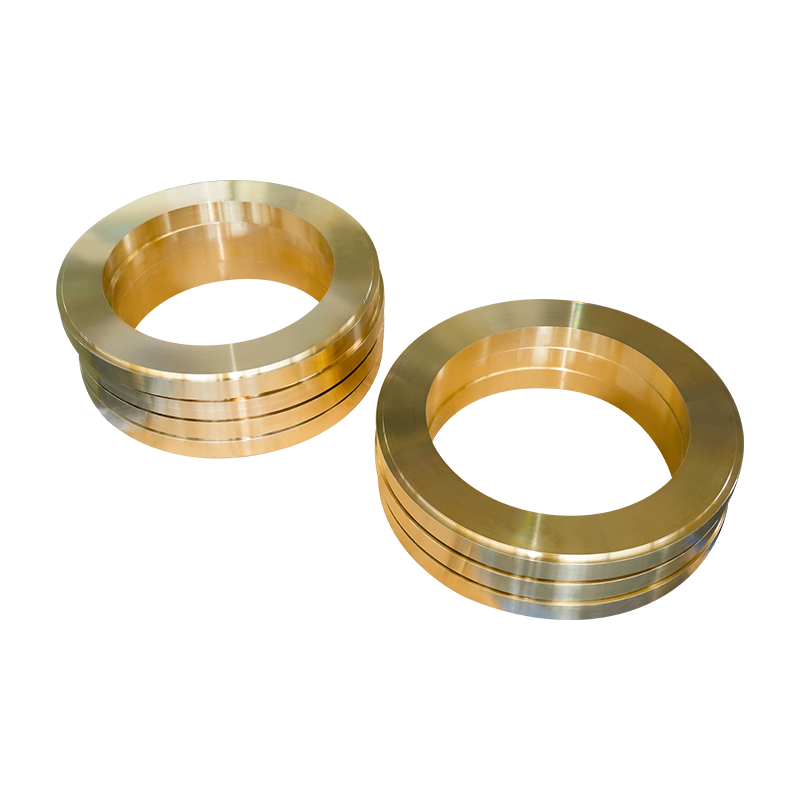
บูชทองเหลืองอุปกรณ์ซีลเพลาท้ายเรือเป็นบูชทองแดงทนการสึกหรอทองเหลืองประสิทธิภาพสูง ออกแบ...
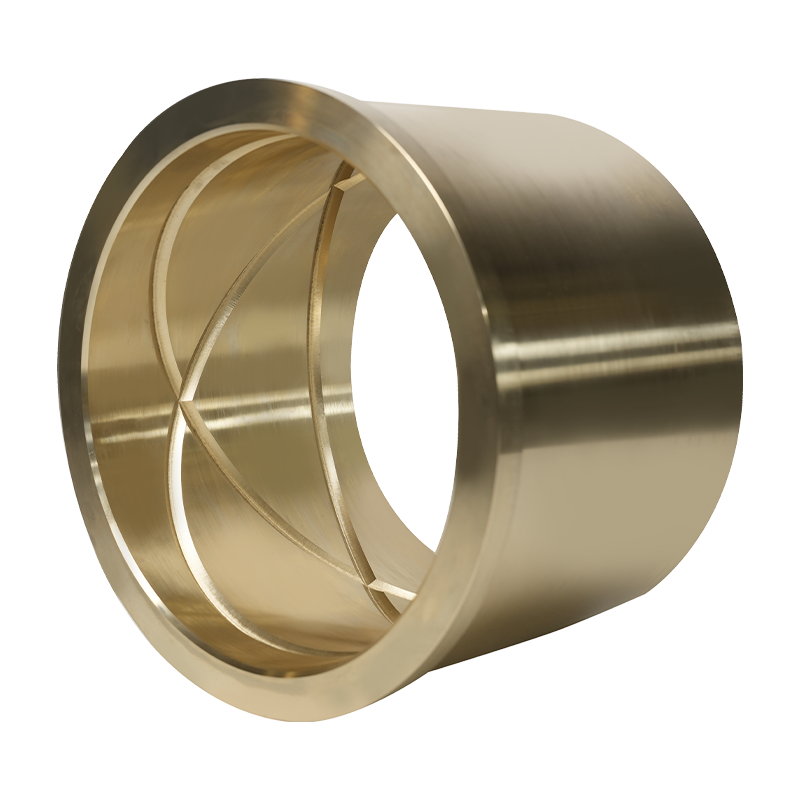
บูชอลูมิเนียมบรอนซ์สำหรับระบบส่งกำลังหางเสือได้รับการออกแบบมาโดยเฉพาะสำหรับระบบส่งกำลัง...
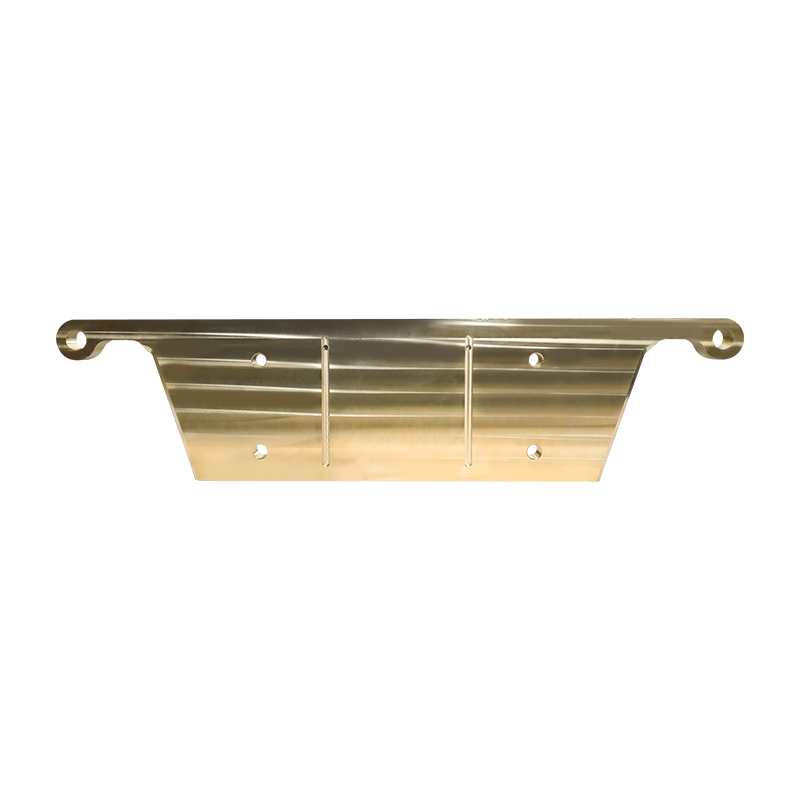
แผ่นทองเหลืองอุปกรณ์การทำเหมืองทำจากวัสดุทองเหลืองคุณภาพสูงที่มีความแข็งแรงสูง มีความต้...
เฟืองตัวหนอนโลหะผสมทองแดง: เฟืองตัวหนอนโลหะผสมทองแดงสำหรับการผลิตพลังงานลมได้รับการออกแ...
ลิขสิทธิ์ © YangZhou YiFeng Copper Products Co.,Ltd. สงวนลิขสิทธิ์
ผู้ผลิตหล่อทองแดงในประเทศจีน ขายส่งโรงงานหล่อทองแดง